Perçage de précision : préparer le centrage et le point de départ
Un trou précis commence avant la mise en marche de la perceuse. Le repérage, le maintien de la pièce et le choix du foret déterminent déjà une grande partie du résultat.
Sur une pièce métallique, un coup de pointeau léger aide à empêcher la mèche de glisser. Pour le bois, un gabarit ou une pointe de centrage limite les déplacements et réduit le risque d’éclats.
À vérifier avant le perçage :
- Position du trou reportée depuis des repères fiables
- Pièce immobilisée avec un étau ou des serre-joints
- Foret adapté au matériau et au diamètre demandé
- Mandrin serré, axe de perçage contrôlé et surface dégagée
Un guide est particulièrement utile si plusieurs trous doivent rester alignés. Dans un petit atelier, une cale percée peut servir de repère simple, à condition de la fixer fermement et de vérifier son orientation.
Avant-trou : guider le foret sans fragiliser la pièce
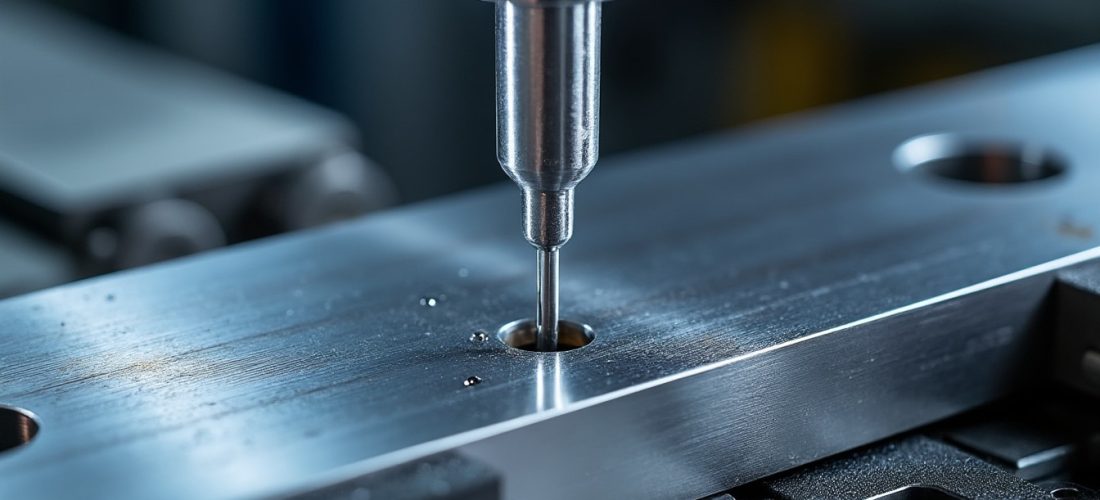
Une fois le point marqué, l’avant-trou crée un départ contrôlé pour le foret final. Cette étape se révèle utile pour les gros diamètres, les matériaux durs ou les perçages où l’emplacement compte davantage que la rapidité.
Commencer avec un foret plus petit peut faciliter le guidage, mais l’avant-trou ne doit pas être choisi au hasard. Un diamètre excessif réduit l’appui des arêtes du foret suivant et peut nuire à la coupe.
Repères pour choisir la méthode :
- Petit trou dans le bois : pointe de centrage et démarrage progressif
- Gros diamètre dans le métal : avant-trou adapté au foret final
- Perçage répétitif : gabarit rigide et butée de profondeur
- Pièce mince : support placé derrière la zone de sortie
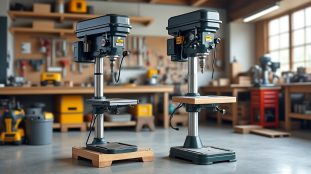
Par exemple, une pièce de tôle soutenue par une cale en bois se déforme moins à la sortie du foret. Sur une perceuse à colonne, la descente régulière améliore aussi l’alignement par rapport à une opération tenue à la main.
Le guidage ne suffit toutefois pas si les paramètres de coupe sont inadaptés. La vitesse de rotation et l’avance doivent correspondre au matériau, au diamètre et à la rigidité du montage.
Vitesse de rotation et avance selon le matériau
Après le centrage, l’effort doit rester régulier pour que les arêtes coupent au lieu de frotter. Une vitesse trop élevée favorise l’échauffement, tandis qu’une avance excessive peut bloquer ou casser le foret.
Les valeurs précises dépendent notamment de la matière, de l’outil et de la machine. Sans données fabricant, mieux vaut éviter les réglages universels et observer la formation des copeaux, le bruit et la température.
Repères qualitatifs de réglage :
| Matériau | Foret courant | Approche de coupe | Point de vigilance |
|---|---|---|---|
| Bois | Foret à bois ou pointe centrale | Rotation généralement plus élevée, avance maîtrisée | Éclats à la sortie |
| Acier courant | Foret HSS adapté | Rotation modérée, avance régulière | Échauffement et copeaux |
| Béton | Foret à plaquette carbure | Mode de percussion selon l’outil et le support | Poussières et rebonds |
| Plastique | Foret affûté adapté | Rotation modérée, pression légère | Fusion ou déformation |
Si le foret chauffe ou que les copeaux s’accumulent, interrompre l’opération permet de contrôler l’outil et la pièce. Le dégagement périodique du foret aide à assurer l’évacuation des copeaux, surtout dans un trou profond.
Lubrification et évacuation des copeaux
Le bon réglage de coupe gagne en efficacité quand la chaleur et les débris sont maîtrisés. Pour certains métaux, une lubrification adaptée limite le frottement et facilite le travail du foret.
Le bois et de nombreux plastiques ne nécessitent généralement pas d’huile de coupe. Sur ces matières, une vitesse modérée, un outil affûté et des pauses pour dégager les copeaux évitent souvent l’échauffement excessif.
Contrôles pendant l’opération :
- Retirer le foret si les copeaux encombrent la goujure
- Employer un lubrifiant compatible avec le métal travaillé
- Réduire l’effort si la machine ralentit ou vibre
- Écarter les mains de la zone de coupe et arrêter avant tout nettoyage
Ne retirez jamais les copeaux à la main pendant que l’outil tourne. Une brosse ou un crochet, utilisé machine arrêtée, permet de dégager la zone sans exposer les doigts aux arêtes coupantes.
Contrôle du trou, finition et sécurité d’atelier
Une fois le perçage terminé, la qualité se vérifie sur le diamètre, la position et l’état des bords. Une pièce bien bridée et un axe correctement orienté réduisent les écarts, mais une mesure reste nécessaire pour les assemblages exigeants.
Sur une petite série, un pied à coulisse et un gabarit de contrôle permettent de comparer les pièces de façon cohérente. Un ébavurage léger enlève les arêtes saillantes sans modifier inutilement la géométrie du trou.
Contrôles après perçage :
| Élément | Vérification | Action si défaut |
|---|---|---|
| Diamètre | Mesure avec l’instrument adapté | Vérifier foret, usure et méthode |
| Position | Comparer aux repères du plan | Revoir traçage et maintien |
| Alignement | Contrôler l’axe et la perpendicularité | Utiliser un guide ou une machine plus rigide |
| Arêtes | Repérer bavures et éclats | Ébavurer avec un outil approprié |
Les lunettes de protection sont essentielles contre les projections, et les cheveux ou vêtements amples doivent rester éloignés des parties tournantes. La pièce doit être serrée : la tenir à la main expose à une rotation brutale si le foret accroche.
Enfin, contrôler l’état du mandrin et affûter ou remplacer les forets émoussés aide à maintenir une coupe régulière. Un perçage propre résulte surtout d’une préparation stable, d’un outil adapté et d’une progression observée.

Fait par Edmond