Une pièce tenue à la main peut glisser, vibrer ou être happée par l’outil. En usinage, le maintien doit donc reposer sur un dispositif adapté, stable et conçu pour résister aux efforts de coupe.
Le bridage de pièce ne consiste pas à serrer le plus fort possible. Il faut positionner correctement la pièce, empêcher son déplacement et limiter les déformations, tout en préservant la sécurité en usinage.
À retenir : les bases du bridage de pièce
- Positionnement stable sur des appuis cohérents avec les efforts de coupe
- Serrage adapté à la forme, à la matière et aux opérations prévues
- Contrôle des déformations avant, pendant et après l’usinage
- Protection des opérateurs contre les glissements et projections
Pourquoi le maintien de pièce exige un dispositif de fixation
Après avoir écarté le maintien à la main, il faut comprendre ce qui rend un montage fiable : des références précises et des appuis placés face aux efforts d’usinage. Sans ces repères, même un serrage puissant peut laisser la pièce bouger.
Positionner la pièce sans créer de bascule
Pour une pièce posée sur une surface, trois appuis non alignés définissent un plan stable. Ajouter un quatrième appui fixe sans réglage peut provoquer une bascule, car les quatre points ne sont pas toujours coplanaires.
Les pièces brutes peuvent nécessiter des appuis réglables, tandis que les surfaces déjà usinées se placent souvent sur des butées fixes. Lorsqu’un trou sert de référence, un pion cylindrique combiné à un pion losange peut faciliter le montage et éviter le coincement.
Orienter les appuis selon les efforts de coupe
Une fois les références définies, leur emplacement doit tenir compte de la direction de l’outil et des forces exercées sur la pièce. Si le bridage pousse la pièce loin de ses appuis, le montage peut perdre en précision sous l’effort.
Un opérateur peut vérifier la stabilité avec un comparateur pendant le serrage : tout déplacement visible révèle une contrainte parasite. Cette vérification simple aide à repérer un appui mal placé avant de produire une pièce non conforme.
Pour contrôler un montage, ces vérifications méritent une place dans la préparation :
- Contact franc entre la pièce et chaque appui utile
- Absence de copeaux sous les surfaces de référence
- Efforts de coupe dirigés vers les butées du montage
- Accès dégagé à l’outil et aux commandes de serrage
Ces principes de positionnement conduisent au choix du serrage, qui doit maintenir la pièce sans la déformer ni entraver l’usinage.
Choisir un serrage mécanique adapté à la géométrie
Quand les appuis sont cohérents, le serrage mécanique complète le positionnement en empêchant le glissement ou le soulèvement. Le bon choix dépend de la forme de la pièce, des faces à usiner et de sa sensibilité à la pression.
Comparer les solutions de bridage en atelier
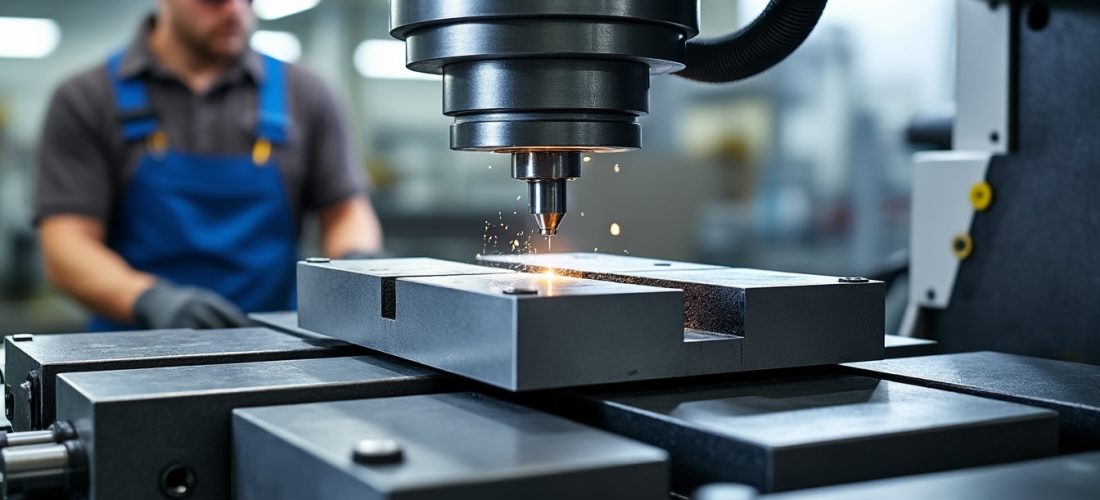
Un étau d’usinage convient à de nombreuses pièces compactes, mais les formes complexes ou fragiles demandent souvent des mors doux usinés à leur profil. Pour une pièce mince, répartir la pression sur une surface plus large réduit le risque d’ovalisation.
| Solution | Usage courant | Point de vigilance |
|---|---|---|
| Étaux et mors | Pièces compactes et accessibles | Pression et déformation locale |
| Brides par le dessus | Surfaces accessibles à l’outil | Ne pas masquer la zone de coupe |
| Brides latérales | Montages où le dessus doit rester libre | Contrôler le risque de soulèvement |
| Vide ou maintien magnétique | Pièces compatibles et surfaces adaptées | Vérifier l’adhérence et les efforts de coupe |
Le vide et les systèmes magnétiques ne conviennent pas à toutes les matières ni à tous les profils. Leur efficacité dépend notamment de la surface de contact et des efforts appliqués pendant l’opération.
Limiter les déformations et les vibrations
Un serrage excessif peut déformer une paroi mince pendant l’usinage, puis laisser apparaître un écart dimensionnel après le desserrage. Des mors doux, des cales adaptées ou une force contrôlée peuvent mieux répartir la pression.
En usinage à grande vitesse, un maintien insuffisant favorise aussi les vibrations et les chocs sur l’outil. Il faut alors examiner l’ensemble formé par la machine, le montage et la pièce, plutôt que d’augmenter aveuglément la force de serrage.
Selon les principes de conception de posages attribués à Huyghe Modelage dans les éléments fournis, une stratégie par étapes peut libérer les contraintes avant la finition. L’ébauche, un desserrage contrôlé puis une reprise plus légère limitent les déformations résiduelles.
Le tableau suivant relie les symptômes observés aux vérifications les plus utiles sur le montage.
| Symptôme | Cause possible | Vérification utile |
|---|---|---|
| Marques profondes | Pression concentrée | Élargir ou adapter les surfaces de contact |
| Pièce qui bouge | Appuis ou serrage mal orientés | Revoir les références face aux efforts |
| Vibrations à la coupe | Rigidité insuffisante ou résonance | Contrôler montage, porte-à-faux et appuis |
| Cotes différentes après desserrage | Déformation sous contrainte | Mesurer la pièce pendant le serrage |
Une fois le serrage choisi, la préparation de l’opérateur et la protection contre les mouvements dangereux complètent la prévention des accidents.
Sécurité en usinage : prévenir glissement et projection de pièce
Un montage fiable protège aussi les personnes, car une pièce qui se déplace près d’un outil en mouvement peut causer un risque de blessure. La vigilance porte autant sur la fixation que sur la fermeture des protections et la vérification avant démarrage.
Contrôler le montage avant le lancement du cycle
Avant de lancer la machine, l’opérateur doit vérifier que la pièce repose sur ses références et que chaque élément de serrage est correctement engagé. Il faut aussi retirer les clés, dégager les copeaux et s’assurer que l’outil ne rencontrera pas les brides.
Une pièce en rotation exige une attention particulière : aucun maintien manuel ne peut remplacer un mandrin ou un montage prévu pour cette opération. Une fixation inadaptée augmente le danger de glissement ou de projection de pièce.
Organiser le poste et simplifier les gestes
La sécurité dépend également de la facilité d’utilisation du montage. Des outils de serrage standardisés, des accès dégagés et un pré-maintien des pièces lourdes réduisent les manipulations difficiles et les erreurs de préparation.
Selon les recommandations générales de prévention en atelier, la protection de la zone de travail doit accompagner le choix du bridage. Les opérateurs peuvent ainsi vérifier le montage sans s’exposer aux copeaux ni aux éléments mobiles.
Pour chaque mise en position, gardez en tête ces contrôles essentiels :
- Pièce assise sur ses références, sans copeau sous les appuis
- Serrage verrouillé et adapté à la matière usinée
- Clés retirées et zone de mouvement dégagée
- Protecteurs fermés avant le démarrage de la machine
Un maintien bien conçu associe ainsi positionnement précis, force mesurée et gestes sûrs, sans jamais confier la stabilité d’une pièce à la main de l’opérateur.

Fait par Edmond